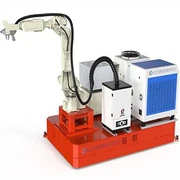
レーザー・アークハイブリッド溶接
Jan 09, 2024
現在、鉄道輸送や造船などの業界において、中厚鋼板の溶接需要が高まっています。 近年、造船業の発展を促進するため、ハイテク船や高付加価値船の開発を優先するなどの政策を次々と打ち出し、造船業の変革と高度化が加速しています。 、世界の造船の潮流も大規模化、多様化、ハイエンド化に向かって進んでいます。 溶接技術は船舶の加工・製造と造船業の発展にとって重要な技術です。 溶接工数は造船工数全体の約30~40%を占めます。 溶接の生産効率と溶接の品質は、船舶の加工・製造の生産サイクル、コスト、船体の品質に直接影響します。 したがって、効率的で高品質な船舶溶接技術は、造船産業の変革と高度化を実現する重要な要素であり、造船会社の国際競争力を向上させる重要な要素でもあります。
さらに、鉄道鉄道業界の急速な発展と列車の継続的な加速に伴い、鉄道車両の重要なコンポーネントである台車がより大きな動的負荷を担うようになり、台車技術に対する要求がさらに高まっています。 台車フレームは設計段階にあり、性能要件を満たすために材料とプロセスを継続的に開発および改善する必要があります。 溶接継手の品質は台車枠の品質を確保する重要な要素の一つとなっています。 したがって、より最適化された溶接方法が必要条件となります。

レーザー・アークハイブリッド溶接
新しい溶接技術であるレーザーアークハイブリッド溶接は、レーザーとアークを二重の熱源として使用し、同じ溶融池に同時に作用して、レーザー誘導の安定したアークを形成します。 アークは金属のレーザー吸収率を向上させ、溶融液滴の移動と架橋を強化します。 レーザー溶接とアーク溶接の利点を最大限に発揮し、それぞれの欠点を補った有能な溶接方法です。 特に中厚肉材料の溶接においては、ハイブリッド溶接技術のメリットが大きくなります。 従来の溶接方法には、接合強度が低く、効率が低く、変形が大きく、溶接材料の大量消費などの欠点があるためです。 また、単一レーザー溶接には、接合部の組み立てプロセス要件が高く、レーザー出力によって溶接能力が制限されるなど、いくつかの欠点もあります。 大きくてブリッジ能力が低い、溶接部の深刻なアンダーカットなど。
新しい溶接法であるレーザー・アークハイブリッド溶接には、次の3つの大きな特徴があります。
1) エネルギー利用を改善し、溶接溶け込み深さと溶接速度を増加します。
2) ワークピースの組み立て要件を削減します。
3) 溶接の品質を向上させ、溶接の形成を改善します。
より良い溶接効果
レーザーとアークのハイブリッド溶接には、レーザー-MAG/MIGハイブリッド溶接、レーザー-TIGハイブリッド溶接、レーザー-プラズマアークハイブリッド溶接など、さまざまな形式があります。このうち、現段階で一般的に使用されているレーザー光源はファイバーレーザーです。そして半導体レーザー。 たとえば、Raycus 連続ファイバーレーザー 4000W、6000W、ファイバー出力半導体レーザー 4000W などです。
レーザー-MAG ハイブリッド溶接では、レーザーと MAG アークの 2 つの溶接熱源を使用します。 溶接用の単一熱源として使用する場合、効率的な溶融池を形成できますが、溶融池の特性は異なります。レーザー溶接の溶融池の特性は「深くて狭い」、開口面積が小さく、深さが深いため溶接が形成されにくい; MAG アーク溶接の溶融池は「浅く広い」という特徴があり、開口面積が大きく深さが浅いため溶接が形成されやすい溶接部に強く、強力なブリッジ能力を持っています。
During the Laser-MAG composite welding process, two heat sources act on the base material at the same time. There is mutual influence between the two heat sources, and there is also mutual influence between the two molten pools, which will eventually form a new composite molten pool. This composite molten pool has both the "large depth" of the laser molten pool and the "large area" of the arc molten pool. This composite molten pool has a large depth, good weld formation, and strong bridging ability. At the same time, because of the MAG arc welding There is welding wire filling, and the type of welding wire can be selected, so according to the performance defects of the base material itself, the appropriate welding wire can be selected and added to the welding process, thereby improving the crack resistance, fatigue resistance, and corrosion resistance of the weld at the micro level. , wear resistance and other aspects to carry out purposeful improvements. In addition, during the entire welding process, there are two heat sources acting on the base material. The mutual influence between them can increase the penetration depth and achieve the effect of "1+1>したがって、レーザー アーク ハイブリッド溶接の単一融点は 2 です。溶け込み能力は大幅に向上します。最後に、レーザー アーク ハイブリッド溶接は、多パス積層溶接および厚肉材料の溶接を達成でき、溶融能力が向上します。上下の溶接ビードと側壁はアークにより非常に強力です。
幅広い用途
造船業
すべての製造業の中で、造船業はレーザー アーク ハイブリッド溶接技術の最大の恩恵を受けています。 高付加価値の造船業界での優位性を維持するために、ヨーロッパの一部の造船所はレーザーアークハイブリッド溶接技術を広く採用しており、厚板溶接用途における溶接品質と生産効率が大幅に向上しています。 代表的なのは、ドイツのマイヤー造船所が船舶の溶接にレーザー・アークハイブリッド溶接法を採用したことです。
自動車産業
ドイツは、自動車のドア、サイドパネル、その他の部品の接合製造にレーザーアークハイブリッド溶接技術を先駆けて適用しました。 学者のグラフ・Tらは、国際自動車溶接フォーラムで「フォルクスワーゲンおよびアウディ車におけるレーザーハイブリッド溶接の応用[C]」を報告した。フォルクスワーゲン・フェートンセダンのフロントドアには66箇所の溶接があり、全長は4.98m (48 個のレーザー アーク複合溶接を含む)。 アウディ A8 セダンのボディフレームの複合溶接長さの合計は 4.5 メートルです。
新エネルギー車がブームとなっているが、その動力の核となるのが動力電池である。 車両の総重量を軽減するために、パワーバッテリートレイは一般にアルミニウム合金で作られています。 トレイは組み立てられて溶接されており、各トレイには数十の溶接箇所があります。 、溶接強度と溶接効率に対する要求は高いです。 従来のアーク溶接やレーザー溶接では要件を満たすことが困難でしたが、レーザー・アークハイブリッド溶接はそのニーズによく応える接続方法です。
石油化学産業
石油輸送パイプラインのレーザー-MAG アークハイブリッド溶接プロセスに関する研究によると、溶接後の熱源としてレーザーのみを使用する場合と比較して、レーザー-アークハイブリッド溶接では溶け込み深さが 20% 増加し、溶接が完了することが判明しました。スパッタ量が少ないとプロセスがより安定します。 シームは適切に形成されており、溶融対幅の比率が良好で、アンダーカットや溶融の欠如などの溶接欠陥はありません。 溶接後、X線検査により気孔は一定の範囲内に制御され、溶接継手の品質に影響を与えず、工学的要件を満たします。
オイルタンクの溶接にはレーザーとMIGのハイブリッド溶接が使用されます。 レーザーの追加により溶接溶け込み深さが大幅に向上し、両面溶接の不都合を解消して片面溶接が可能となります。 溶接の品質が向上しただけでなく、溶接効率と生産能力の向上においても大きな進歩が得られました。 現在、レーザーアークハイブリッド溶接はドイツのオイルタンク製造業界で広く使用されています。
航空宇宙分野
航空宇宙分野においても、中厚板や高張力鋼の溶接にレーザー-MIG/MAGアークハイブリッド溶接技術が活用され始めており、予熱なしで板厚7mmの3CrMnSiAレーザー-MAGアークハイブリッド溶接を実現し、大幅なコストダウンを実現しています。労働者の労働集約化と溶接生産効率の向上。